NASH压缩机与工控系统的深度融合 从监视控制到预测性维护
引言
在石化、造纸、电力等流程工业中,液环压缩机(以NASH品牌为代表)承担着真空抽吸、气体压缩与蒸汽回收等关键任务。与此工控系统(DCS、PLC、SCADA)作为生产过程的"神经中枢",正在从单纯的监视控制向数据驱动、智能运维方向演进。将NASH压缩机的运行特性与工控系统深度结合,不仅能够提升设备可用性,更能为全厂能效优化和安全生产提供基础支撑。
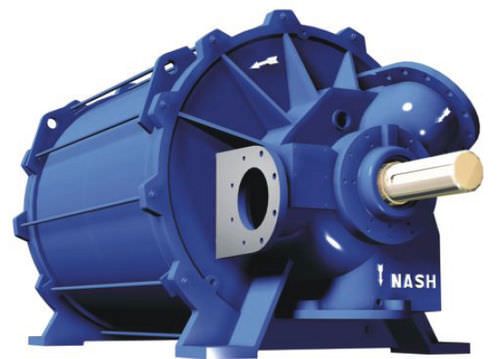
一、NASH压缩机的工作原理与工艺定位
NASH液环压缩机基于偏心叶轮在液环中的旋转实现气体吸入、压缩与排出。其核心优势在于:对含尘、含液、易燃易爆气体具有极强的适应性,可在接近等温的条件下压缩气体,避免润滑油污染工艺介质。典型应用包括:
- 氯碱装置氯气压缩
- 造纸真空脱水系统
- 炼油厂火炬气回收
- 电厂凝汽器真空维持
这些场景对连续性要求极高,压缩机的非计划停机往往意味着整条产线中断。因此,工控系统对NASH压缩机的监视与控制质量直接关系到生产稳定性。
二、工控系统对NASH压缩机的典型控制架构
一套完整的NASH压缩机工控方案通常包含三个层级:
1. 现场仪表层
关键测点包括:工作液流量与温度、进气压力与温度、排气压力、轴承温度、振动速度有效值、电机电流与绕组温度。对于氯气等危险介质,还需配置泄漏检测与联锁停车回路。
2. 控制层
PLC或DCS控制器执行以下核心逻辑:工作液供给阀的PID调节(维持液环稳定)、进气压力闭环控制(通过回流阀或变频调速)、启动/停止序列控制、以及基于振动与温度的报警联锁。对于变工况场景,变频驱动(VFD)结合压力反馈可实现显著的节能效果。
3. 监控层
SCADA或DCS操作站提供工艺画面、趋势记录、报警管理和历史数据归档。操作人员可实时查看压缩机运行点相对于性能曲线的位置,判断是否偏离高效区。
三、从监视到诊断:数据驱动的设备健康管理
传统工控系统对压缩机的管理停留在"越限报警"层面,而现代工控平台正在引入更深入的分析能力:
- 性能退化监测:通过持续比较实际抽气量与设计性能曲线,识别液环劣化、叶轮磨损或管路结垢等渐进性故障。
- 振动趋势分析:将振动有效值与频谱特征纳入工控历史库,结合阈值和变化率实现早期预警。
- 工作液系统诊断:工作液温度异常升高往往预示换热器结垢或流量不足,工控系统可通过多变量关联分析定位根因。
- 能效计算:基于进气状态、排气压力和轴功率实时计算比功率,为多台压缩机群的负荷分配提供依据。
这些功能在传统DCS中往往需要额外的高级应用软件实现,而新一代工控平台(如集成边缘计算能力的控制器)已可在控制器层级完成部分分析,降低了对上位机算力和通信带宽的依赖。
四、工程实施要点
在实际项目中将NASH压缩机接入工控系统时,需重点关注以下问题:
信号完整性:振动、温度等关键保护信号应采用冗余配置或安全PLC独立处理,避免因单点故障导致误停车或保护失效。
联锁逻辑设计:工作液断流、排气超压、轴承超温等联锁必须符合工艺安全要求(如SIL等级评估),并与压缩机厂家确认联锁设定值。
通信协议与数据建模:优先采用Profibus PA、HART或Modbus TCP等成熟协议,并在工控系统中建立标准化的设备数据模型,便于后续与资产管理系统(EAM)和预测性维护平台对接。
变频与工艺匹配:变频改造需评估压缩机在低速下的液环形成能力和最小流量限制,避免因调速范围不当引发喘振或密封失效。
五、
NASH压缩机作为流程工业中的关键设备,其工控系统的设计水平直接影响装置的可控性与经济性。从基础的PID回路和联锁保护,到基于运行数据的性能监测与故障预警,工控系统正在成为压缩机全生命周期管理的重要载体。对于工控从业者而言,深入理解液环压缩机的工艺特性,是设计出既安全又智能的控制方案的前提;而对于设备管理人员,善用工控系统积累的运行数据,则是迈向预测性维护的务实起点。
如若转载,请注明出处:http://www.51cangshu.com/product/59.html
更新时间:2026-11-09 16:35:39